
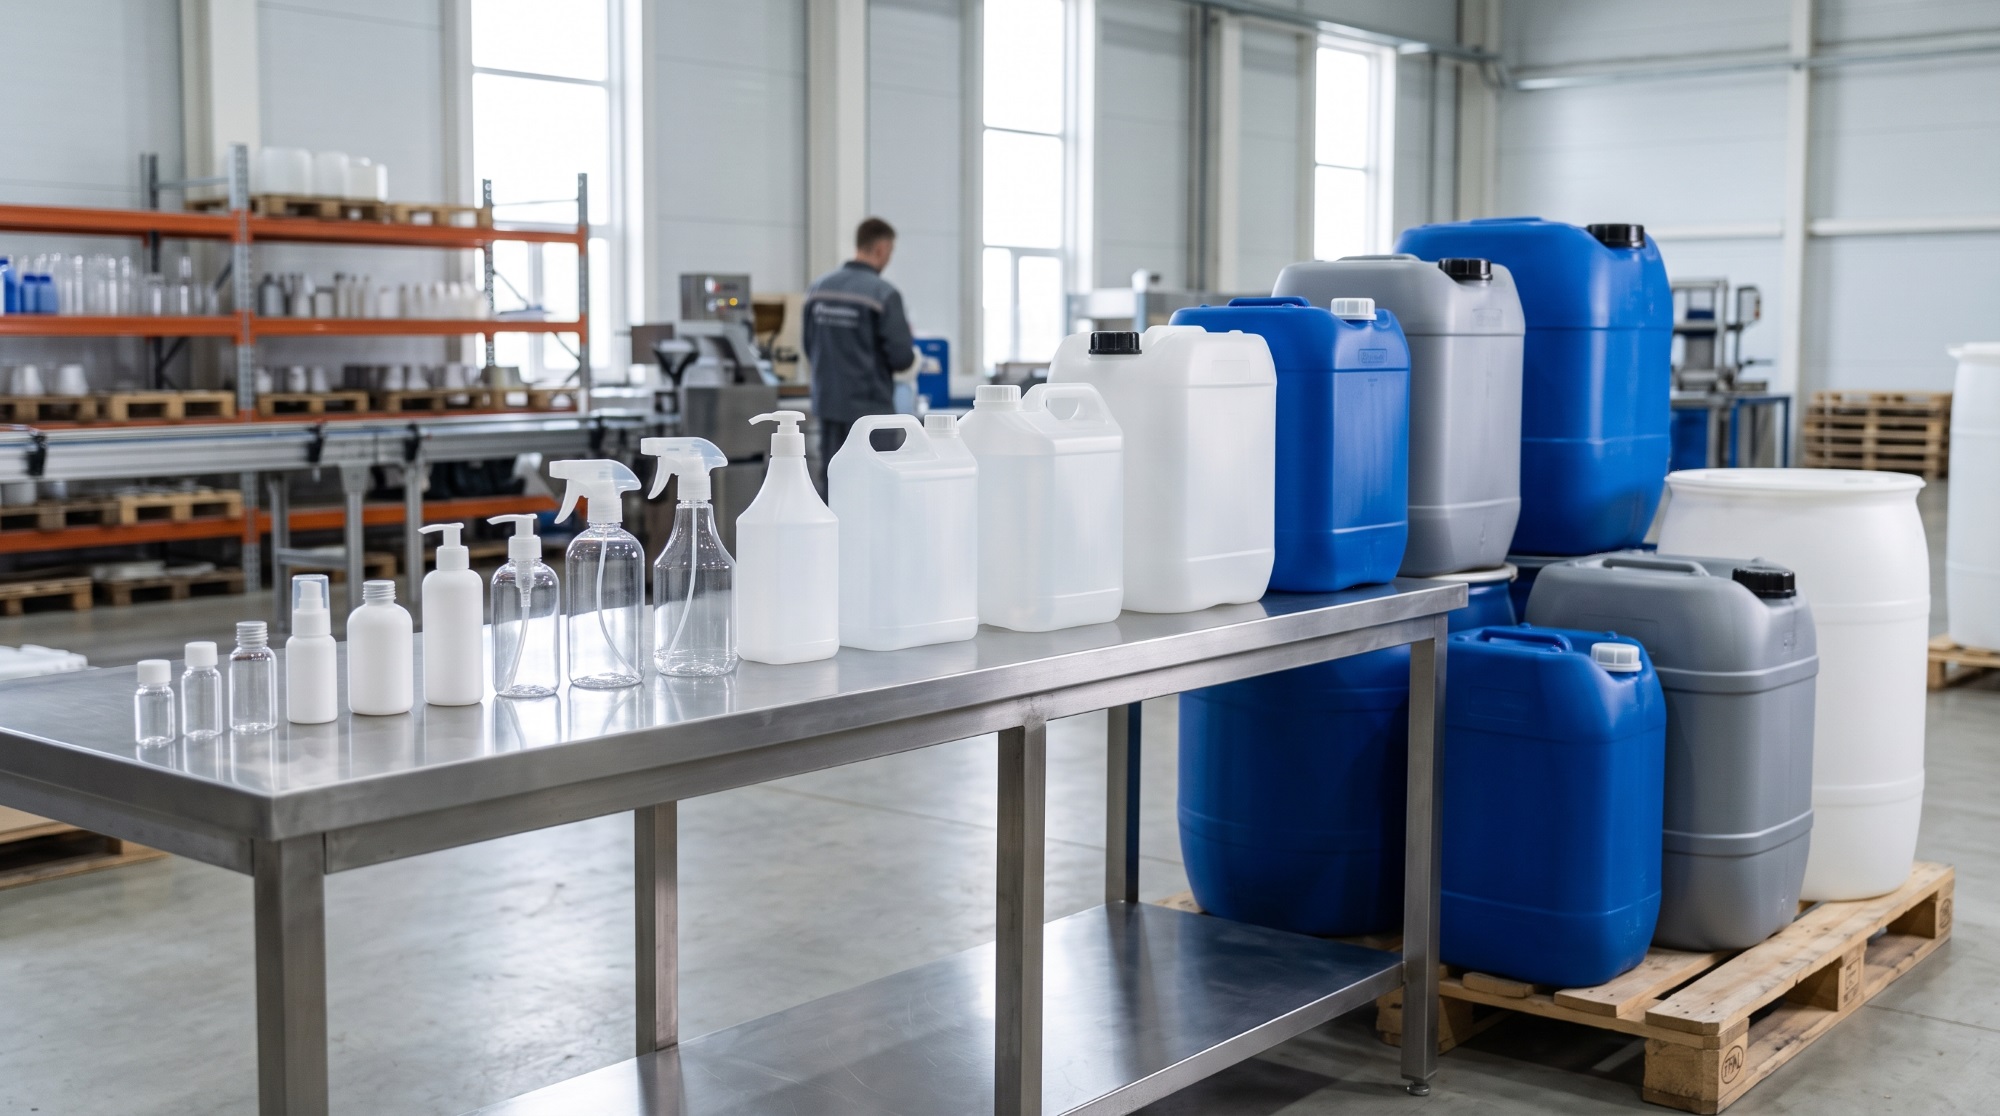
Производственные и торговые предприятия ежедневно сталкиваются с задачей выбора надежной упаковки для фасовки, хранения и транспортировки своей продукции. От того, насколько грамотно подобраны виды пластиковой тары, напрямую зависят логистические издержки, целостность груза и срок годности конечного продукта. Коммерческий сектор требует точного понимания физико-химических характеристик материалов: одна оболочка идеально подходит для удержания агрессивных жидкостей, другая разработана исключительно для сухих сыпучих смесей и порошков.
Проектирование и выпуск полимерных емкостей — сложный высокотехнологичный процесс. Любой производитель опирается на свойства базового гранулята и адтивов, добавляемых при расплаве. Инженеры-технологи выделяют различные полимерные соединения, каждое из которых закрывает узконаправленные потребности рынка логистики и ритейла.
Базовые полимеры: материалы производства упаковки
Эксплуатационные параметры резервуара определяются структурой полимерной решетки. Она диктует барьерные свойства, жесткость, устойчивость к деформациям и температурный коридор эксплуатации.
ПЭТ (Полиэтилентерефталат): прозрачность и универсальность
Полиэтилентерефталат (сокращенно пэт) занимает лидирующие позиции в индустрии прохладительных напитков, минеральной воды и уходовой косметики. Материал отличается высочайшей ударной вязкостью и способностью эффективно удерживать молекулы углекислого газа, не давая газировке выдыхаться. Для производства ПЭТ-флаконов на заводах используются готовые преформы (колбы, напоминающие пробирки), которые разогреваются в инфракрасных печах и выдуваются сжатым воздухом внутри металлической матрицы.
Ключевые особенности материала:
- предельно малый вес при большом объеме;
- кристальная прозрачность, визуально имитирующая стекло;
- легкость окрашивания в любые цвета добавлением суперконцентратов красителей (мастербатчей).
Сферы применения варьируются от розлива питьевой воды до фармацевтических сиропов. Главным ограничением выступает термостойкость: стандартная ПЭТ-колба не выдерживает температуру выше 65 °C и начинает необратимо деформироваться при нагреве, что делает ее непригодной для автоклавирования.
ПНД (Полиэтилен высокой плотности): химическая инертность
Синтетический полимер высокой плотности (HDPE или пнд) представляет собой жесткий, конструкционно прочный материал. Он абсолютно химически инертен по отношению к большинству щелочей, кислот и органических растворителей. Именно из пнд формуют толстостенные плотные емкости для автомобильных масел, антифризов и агрессивной бытовой химии.
В условиях интенсивного использования полиэтилен низкого давления демонстрирует превосходную стойкость к ударным нагрузкам. При падении с высоты такая емкость амортизирует удар, пружинит и сохраняет герметичность, не растрескиваясь на морозе. Материал легко поддается формовке сложной геометрии.
Полипропилен и полистирол: специализированные решения
Помимо вышеперечисленных масс, заводы активно внедряют другие термопласты. Полипропилен выдерживает экстремальные температуры (до 130 °C). Это свойство делает его идеальным кандидатом для медицинских контейнеров, проходящих стерилизацию, крышек с контролем первого вскрытия и лотков для разогрева блюд в микроволновых печах.
В свою очередь, полистирол отличается определенной хрупкостью, но обладает великолепной формуемостью в тонкие листы. Из него массово штампуют одноразовую посуду, вспененные лотки для охлажденного мяса, ячейки для яиц и жесткие коррексы для хрупких кондитерских изделий.
Классификация по объему: от миниатюр до крупногабаритов
Мелкая фасовка (до 100 мл)
Миниатюрные форматы (10, 30, 50 мл) крайне востребованы в фармацевтической отрасли, парфюмерии и гостиничном сервисе (HoReCa). Основные сферы применения этой группы — пробники, тубы, баночки для кремов и назальные спреи. Высочайшие требования здесь предъявляются к микронной точности резьбы на горловине, чтобы исключить риск капиллярного протекания дорогостоящих эссенций. Компании, выбирающие пластиковую упаковку малого литража, заказывают в комплекте сложные механизмы дозирования: пипетки, помпы, микрораспылители. Затраты на изготовление высокоточных многоместных пресс-форм для миниатюрных деталей часто кратно превышают стоимость матриц для крупных резервуаров.
Средний сегмент (от 100 мл до 5 литров)
Наиболее массовый сектор потребительского рынка. Группа включает триггерные флаконы для стеклоочистителей, банки с широким горлом для спортивного протеина, бутылки под растительное масло и стандартные канистры на 1-5 литров для технических составов. В сфере производства емкостей такого формата на первое место выходит эргономика использования. Например, банка объемом свыше 3 литров для геля для стирки обязана иметь удобный хват. Технологи проектируют различные виды ручек: навесные (монтируемые отдельно на горло) и интегрированные непосредственно в профиль корпуса на этапе выдува.
Индустриальная тара (от 10 до 1000 литров)
При перемещении оптовых партий сырья между заводами приоритет отдается прочности при многоярусном штабелировании. Сюда входят:
- Евроканистры (20-30 литров): рассчитаны на укладку штабелями без прокладочного картона.
- Бочки типа L-Ring (до 227 литров): цельнолитые ударопрочные конструкции с усиленным кольцом для захвата погрузчиком.
- IBC-контейнеры (еврокубы на 1000 литров): массивные колбы из высокомолекулярного полиэтилена, заключенные в жесткий сварной металлический каркас на поддоне.
Регламенты, маркировка и экологические стандарты
Работа с полимерными оболочками строго контролируется ГОСТами и техническими регламентами (например, ТР ТС 05/2011 "О безопасности упаковки"). Строгие нормативы безопасности обязывают изготовителей наносить идентификационные пиктограммы. Корректная маркировка пластиковой тары дает четкий сигнал сортировочным станциям о химическом составе отходов.
В международной практике принята маркировка пластика в виде ленты Мебиуса (треугольника из стрелок), внутри которой располагается выдавленная цифра (код переработки).
Таблица 1. Идентификационные коды термопластов
| Код | Аббревиатура | Расшифровка полимера | Утилизационный потенциал |
|---|---|---|---|
| 1 | PET / PETE | Полиэтилентерефталат | Отлично перерабатывается во вторичный флекс. |
| 2 | HDPE | Полиэтилен высокой плотности | Высокорентабелен для гранулирования. |
| 3 | PVC | Поливинилхлорид | Токсичен при горении, сложен в рециклинге. |
| 4 | LDPE | Полиэтилен низкой плотности | Идет на производство стрейч-пленок. |
| 5 | PP | Полипропилен | Средняя рентабельность вторичного сбора. |
| 6 | PS | Полистирол | Практически не принимается сортировками. |
| 7 | O / OTHER | Смешанные композиции | Многослойные барьерные материалы, не подлежат утилизации. |
На изделия, контактирующие с едой, ставится знак «бокал и вилка», подтверждающий, что это пищевой контейнер, исключающий миграцию тяжелых металлов в рацион человека.
Как правильно подобрать пластиковую упаковку под задачу
Закупка партий требует анализа десятка логистических факторов. Ошибка в тепловом расчете приведет к вакуумному втягиванию стенок внутрь, а неверный шаг резьбы — к срыву крышки при транспортировке. Заводы проводят многочисленные виды испытаний перед подписанием контрактов: проверки на избыточное давление, тесты на сжатие (Top Load) и симуляцию падений (Drop test).
Учитывайте ключевые параметры:
- Агрессивность продукта. Для растворителей и пестицидов абсолютно не годится ПЭТ-основа. Требуется использование стойкого пнд или фторированных стенок. Барьерную пластиковую упаковку закупают предприятия, фасующие эфирные масла, иначе летучие углеводороды пройдут сквозь микропоры наружу, испортив этикетку.
- Чувствительность к свету. Медикаменты разрушаются под УФ-лучами. Проблема решается добавлением плотного белого красителя (диоксида титана) в массу или использованием термоусадочных светонепроницаемых рукавов.
- Газообразование. Агрохимия и отбеливатели со временем выделяют активный кислород. Обычная крышка герметично запрет газ, что разорвет банку. Технологи подбирают специализированные виды крышек со встроенным мембранным дегазационным клапаном (он сбрасывает давление, не пропуская влагу).
- Складская оптимизация. Квадратное сечение дна экономит до 30% объема на европаллете по сравнению с круглыми цилиндрами. Так называемые "лего-канистры" имеют шипы на днище, входящие в пазы нижестоящего ряда, создавая монолитный нерушимый штабель.
Технологические аспекты производства
Качество финального продукта закладывается на стадии фрезеровки металлической пресс-формы. Подавляющее большинство пластиковых флаконов изготавливается экструзионно-выдувным методом. Экструдер плавит гранулы и выдавливает вниз горячую трубу (паризон). Половинки холодной металлической формы смыкаются, отсекая нужную длину трубы, после чего внутрь подается воздух в 8-10 бар, раздувающий горячий пластик по стенкам формы вплоть до полного повторения рельефа.
Современные бренды активно борются за углеродную нейтральность. В цикл производства внедряется вторичное сырье (rPET, rHDPE), а сам вес изделий снижается на 20-30% за счет математического перераспределения толщины стенок (технология "лайтвейтинг"). Однако применение вторсырья в пищепроме строго квотируется, поскольку стандартный процесс рециклинга не способен очистить полимер от глубоко въевшихся примесей на молекулярном уровне.
Укупорка и контроль качества
Даже лучшая колба бессмысленна без правильного замка. Различные виды систем укупоривания классифицируются от сферы применения:
- Резьбовые стандарты PCO с отрывным кольцом (Tamper Evident) для гарантии целостности.
- Крышки "Push and Turn" (CRC) с защитой от случайного открывания детьми (требование для опасной химии).
- Флип-топы (откидные крышки) для шампуней и косметики.
Контроль качества на производстве включает проверку пустой и наполненной тары тензометрическими датчиками, оптическими сканерами горловин и вакуумными детекторами микроутечек. Инвестиции в аппаратуру гарантируют, что каждая единица тары на конвейере не даст сбой при доставке до полки супермаркета.
FAQ: Частые вопросы
1. Можно ли наливать топливо в обычную пластиковую тару?
Категорически не рекомендуется заливать бензин в стандартные ПЭТ-бутылки или стандартные полиэтиленовые емкости. Обычный полимер накапливает статическое электричество, искра от которого способна воспламенить пары ГСМ. Кроме того, углеводороды быстро деформируют стенки. Для топлива разрешено использовать только сертифицированные антистатические резервуары из спецполиэтилена.
2. Как тактильно и визуально отличить ПЭТ от ПНД?
ПЭТ в неокрашенном (натуральном) состоянии абсолютно прозрачен и имеет характерный глянцевый стеклянный блеск; при сильном смятии он звонко хрустит. ПНД (HDPE) матовый, полупрозрачный, визуально напоминает парафин. На ощупь он кажется слегка бархатистым, а при сжатии сминается мягче и глуше, без выраженного звонкого хруста.
3. Что означает треугольник со стрелками и семеркой внутри на дне банки?
Цифра 7 (OTHER) информирует, что упаковка изготовлена из композиции различных полимеров, не вошедших в основные шесть групп (например, поликарбонат или слоистый Co-Ex). Такие многослойные изделия практически невозможно разделить на чистые фракции, поэтому они не подлежат стандартному вторичному рециклингу и отправляются на полигоны или сжигание.
4. Почему емкости для отбеливателей и бытовой химии часто делают непрозрачными?
Большинство активных химических составов (особенно содержащие гипохлорит натрия) чувствительны к ультрафиолетовому излучению. Проникновение солнечного света вызывает фотохимические реакции, которые приводят к разложению активного вещества, потере моющих свойств и активному выделению газа внутри банки. Плотное окрашивание надежно блокирует УФ-спектр.
5. В чем разница бутылок холодного и горячего розлива для упаковки напитков?
При технологии горячего розлива (соки, нектары, изотоники) жидкость нагревают до 85 °C для пастеризации. Обычная ПЭТ-преформа от такой температуры сожмется и деформируется. Для таких линий закупают термостабилизированные колбы с утолщенными стенками и специальными вдавленными "вакуумными панелями" на корпусе. Эти панели компенсируют сжатие воздуха при остывании напитка, сохраняя правильную геометрию бутылки.
