
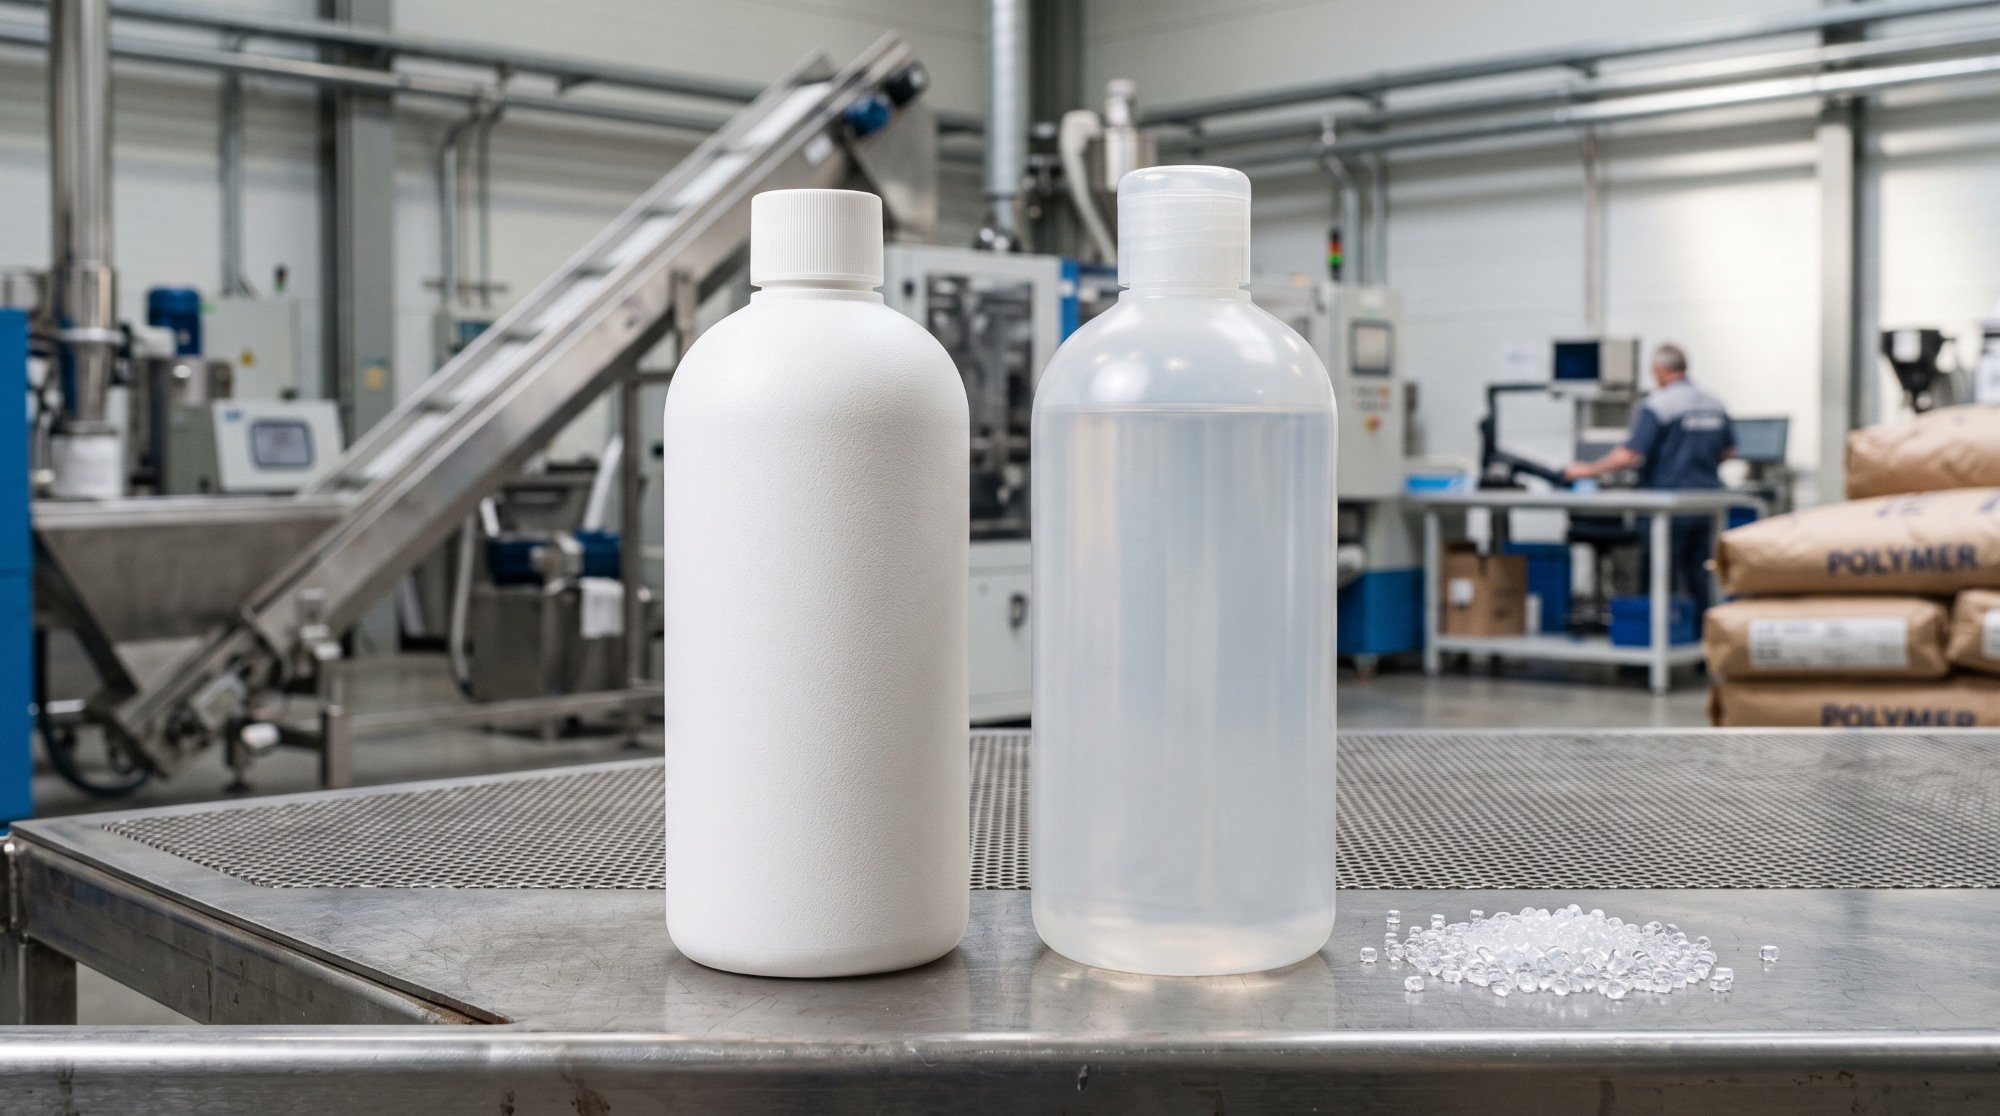
Проектирование полимерной упаковки требует точного подбора химической базы. Инженерам доступен широкий спектр синтетических соединений. Например, прозрачный полиэтилентерефталат доминирует в сегменте газированных напитков. Полистирол применяется для формования хрупких лотков, полипропилен идеален для автоклавируемых медицинских резервуаров, а поливинилхлорид выводится из оборота из-за сложностей утилизации. Однако для большинства косметических и химических емкостей индустрия закупает полиолефины. Ошибка при выборе термопласта приводит к деформации тары или деградации формулы продукта. Главная задача — сопоставить параметры расплава с требованиями к конечному изделию.
Коротко о содержании статьи
- фундаментальные отличия макромолекулярной структуры LDPE и HDPE
- технические параметры ПНД: жесткость, химическая стойкость и защита
- специфика и область применения эластичного полиэтилена низкой плотности
- сравнительный анализ и ключевая разница между материалами под нагрузкой
- инжиниринг упаковки: подбор тары под рецептуру, газопроницаемость и укупорка
- технологии формования: экструзионно-выдувной и инжекционный методы
- концепция устойчивого развития, маркировка и вторичная переработка пластика
- ответы на часто задаваемые вопросы о выборе полимера для флаконов
Фундаментальные отличия макромолекулярной структуры
Ключевые эксплуатационные отличия упаковочных полиолефинов закладываются на стадии каталитического синтеза. Технологический процесс жестко задает пространственную архитектуру молекул и итоговую плотность.
В промышленной химии применяют два подхода:
- Использование катализаторов Циглера-Натта.
- Радикальная полимеризация, где инициатором выступает кислород, а в реакторе нагнетается экстремальное давление.
В первом случае образуется полиэтилен высокой плотности. Молекулярные цепи этого соединения имеют линейное строение и лишены боковых ответвлений. Благодаря правильной геометрии они плотно прилегают друг к другу, образуя прочную кристаллическую решетку. Плотность варьируется от 0,941 до 0,965 г/см³.
Во втором случае реактор покидает полиэтилен низкой плотности. Специфические условия приводят к образованию множества хаотичных боковых ответвлений в цепи. Эти ветви физически мешают макромолекулам упаковываться. Кристалличность падает, в матрице остаются пустоты, а удельный вес компаунда снижается до 0,910–0,940 г/см³.
Технические параметры ПНД: Жесткость и защита
Аббревиатура ПНД расшифровывается как полиэтилен низкого давления, отражая классический метод производства. Визуально изделия из компаунда непрозрачны, имеют матовую фактуру и издают звонкий звук при физическом контакте.
Термопласт обладает выдающимися несущими характеристиками. Его высокий модуль упругости позволяет использовать метод утончения стенок (down-gauging) без потери конструктивной жесткости. Контейнер, отлитый из полимера с высокой плотностью, выдерживает значительные статические нагрузки при штабелировании паллет на логистическом складе.
- Химическая стойкость: материал инертен к агрессивным кислотам, щелочам и спиртам.
- Термостойкость: допускает фасовку горячих жидкостей без деформации геометрии.
- Ударопрочность: матрица отлично гасит удары при падении, особенно в условиях отрицательных температур.
В совокупности эти свойства делают жесткий компаунд безальтернативным выбором для канистр под моторные масла, автомобильные антифризы, удобрения и растворители.
Специфика эластичного компаунда (LDPE)
Сырье высокого давления обладает иными показателями. Из-за рыхлой, ветвистой сетки этот полиолефин приобретает ярко выраженную эластичность и податливость. Экструзионные изделия из него выделяются полупрозрачностью и глянцевым отблеском.
Для компаунда характерна предельно низкая сопротивляемость сжатию. Стенки легко проминаются пальцами и мгновенно восстанавливают исходную геометрию после снятия усилия. Это механическое качество предопределяет основное применение термопласта. Он является стандартом для экструзионных косметических туб и лабораторных капельниц — везде, где требуется точное дозирование продукта путем сдавливания корпуса двумя руками.
Сравнительный анализ: hdpe и ldpe разница в деталях
При составлении технического задания для выдувного цеха инженеры опираются на расчеты. Точная hdpe и ldpe разница представлена в таблице, отражающей поведение сырья под нагрузкой:
| Эксплуатационный параметр | Жесткий термопласт | Мягкий термопласт |
|---|---|---|
| Модуль упругости | Высокий (1000–1400 МПа). Отлично держит заданную форму. | Низкий (150–250 МПа). Сминается и легко пружинит. |
| Стойкость к растрескиванию | Подвержен ESCR при долгом контакте с агрессивными ПАВ. | Высокая устойчивость к напряжению жидкой среды. |
| Оптика и фактура | Глухой матовый тон. Блокирует прохождение света. | Полупрозрачный, имеет характерный глянцевый отлив. |
| Газопроницаемость | Отличный изолятор для паров воды и кислорода. | Хороший барьер для влаги, но пропускает кислород. |
Эти фундаментальные свойства определяют эргономику готового продукта и физическую сохранность рецептуры.
Инжиниринг упаковки: как подобрать тару под рецептуру
Регламент требует учитывать химическое взаимодействие между полимерными стенками и содержимым. Если бренд производит шампунь с высокой концентрацией поверхностно-активных веществ, требуется инженерная осторожность. Концентрированные ПАВ вызывают растрескивание под напряжением (ESCR). В таких ситуациях технологи рекомендуют эластичные компаунды или сложные сополимеры.
Также критически важно правильно выстроить процесс декорирования. Оба полиолефина выделяются низкой поверхностной энергией (около 31–32 мН/м). Типографская краска не закрепится ни на один из этих видов пластика без активации. Для нанесения шелкографии на поверхность флаконов обязательно применяется предварительная обработка коронным разрядом.
Базовые рекомендации для снабжения:
- Толщина. Жесткий полиолефин (марки ПНД) экономит бюджет за счет утончения стенок. Для мягкого компаунда необходима увеличенная толщина, чтобы конструкция не обваливалась под весом.
- Защита. Если продукт чувствителен к окислению, требуется многослойная тара. Монолитные полимеры не обладают стопроцентными барьерными свойствами против газов, поэтому внутрь стенки интегрируют защитный слой EVOH.
- Логистика. Длительное хранение на морозе делает жесткие контейнеры хрупкими, а эластичные аналоги успешно сохраняют амортизационные характеристики.
При проектировании емкостей для химических эмульсий с высоким содержанием летучих растворителей или эфирных масел критическое значение приобретает показатель проницаемости. Хотя оба типа полиолефинов демонстрируют надежную гидроизоляцию, эластичный компаунд из-за рыхлой межмолекулярной сетки слабо удерживает летучую органику. На практике это оборачивается диффузией — жидкий продукт медленно испаряется сквозь стенки упаковки, теряя номинальный вес и искажая первоначальную ароматическую композицию. Жесткий полимер с плотной кристаллической решеткой эффективнее блокирует миграцию сложных эфиров, поэтому для профессиональной косметики с активными отдушками его физические свойства подходят значительно лучше.
Особое внимание при разработке литьевой матрицы уделяется зоне горловины, от которой зависит итоговая герметичность посадки колпачка. Надежность резьбового соединения напрямую связана с модулем упругости выбранного пластика. На высокоскоростных автоматических линиях розлива укупорочные головки работают с высоким крутящим моментом, из-за чего горлышко из мягкого термопласта может локально сминаться. Деформация витка резьбы нарушает плотность прилегания индукционной мембраны или обтюратора, неизбежно провоцируя протечки тары при транспортировке. По этой причине для флаконов, комплектуемых массивными курковыми распылителями (триггерами) или помповыми дозаторами, инженеры жестко специфицируют марки ПНД, способные гарантировать геометрическую стабильность винтового узла под нагрузкой.
Технологии формования: экструзия против литья
Анализируя физические свойства сырья, инженеры подбирают метод формования. Большинство емкостей производится экструзионно-выдувным способом. Вязкий расплав выдавливается рукавом, зажимается охлажденной полуформой и раздувается воздухом.
Жесткий компаунд обладает высокой прочностью расплава, поэтому горячий рукав не вытягивается под собственным весом. Это позволяет идеально калибровать горлышко. Текучие свойства эластичных марок требуют строжайшего контроля температур шнека, иначе паризон оборвется до смыкания матрицы.
Для премиальных флаконов со сложной геометрией дна заводы применяют инжекционно-выдувное формование. Технология исключает донной шов, повышая эстетику тары. Однако для этого литьевые свойства сырья модифицируют специальными антифрикционными присадками. Точный расчет реологии пластика минимизирует процент литейного брака.
Концепция устойчивого развития и рециклинг
Производственный цикл подчиняется нормам устойчивого развития. Безопасность упаковки оценивается по пригодности к вторичной переработке. Оба рассматриваемых типа сырья подлежат полному рециклингу.
Для машинной сортировки на дне флаконов наносится маркировка. Жестким маркам присваивается треугольник Мебиуса с кодом «2», мягким — код «4». Вторичный гранулят направляется на изготовление канализационных труб, георешеток и мешков. Использовать вторичный компаунд для контакта с пищей запрещено, но для технических линеек это идеальное решение.
Часто задаваемые вопросы
Допускается ли смешивание жестких и эластичных гранул при отливке?
Да, заводы применяют компаундирование. Смешивание гранул ПНД и мягких базовых марок в бункере экструдера дает усредненные показатели. Гибридная бутылка сохраняет ровную геометрию на полке, но нажимается легче монолитного жесткого аналога.
Зависит ли итоговая стоимость партии от типа полимера?
Биржевая стоимость исходного гранулята за тонну одинакова. Однако низкая структурная жесткость мягкого материала требует увеличения толщины стенок для сохранения прочности, поэтому расход сырья на единицу продукции возрастает. Жесткая тонкостенная упаковка обходится дешевле.
Подвержен ли материал деградации при складировании на улице?
Ультрафиолетовое излучение деструктивно разрушает связи любого незащищенного пластика. Без добавления светостабилизаторов полимерные стенки помутнеют, потеряют эластичность и покроются сеткой микротрещин при открытой логистике.
Почему для канистр с техническими жидкостями не используют эластичное сырье?
Причина — низкая устойчивость к статическим вертикальным нагрузкам. Емкость обязана выдерживать многоярусное паллетное штабелирование. Мягкие стенки разъедутся под массой жидкости, поэтому их механические свойства не подходят для тяжелой промышленной химии.
Влияет ли добавление цветовых суперконцентратов на прочность изделия?
Введение пигментов способно изменить молекулярные свойства конечного изделия. Некоторые красители выступают как агенты нуклеации, ускоряя кристаллизацию при остывании матрицы. Это делает стенку готовой тары более хрупкой, требуя обязательного проведения дополнительных дроп-тестов.
